精度を追求した、新しい低温窒化処理。
BPN処理は、精密部品に求められる寸法精度と外観品質に着目した低温窒化技術です。窒素イオンを活用し、処理による寸法変化や外観への影響を抑えながら、高品質な窒化層を形成します。
窒化処理後の磨き仕上げや精度仕上げの軽減・省略に向けて、ぜひBPN処理をお試しください。
An English version is also available. Please visit our English page.
最短納期:お持込みの翌日にお引き取り可能
※窒化&PVDの専門としての多くの実績、データをもとにお客様をサポートしております。プラ射出成形、プラマグ、粉末冶金、ステンレスなどの金型と量産品の耐久、離型、その他問題解決など当社にお任せください。
様々なご要望に対応できる表面改質
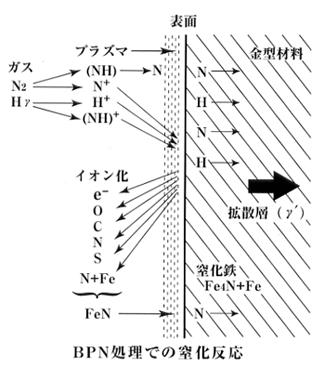
BPN処理は、下図にそのメカニズムを示してありますが、パルスプラズマの電場中でイオン化させた窒素をFeと反応させて、非鉄を除く広範な鉄鋼材料に高硬度の窒化鉄を形成させる処理技術です。
当プロセスは、400℃以下の低温域で目的とする窒化鉄を形成させるので、変形を嫌う製品、部品および精度重視の金型に多く採用されております。
金属同士の摺動、あるいは樹脂成形における摩耗、潤滑、腐食、離型などの改善効果はもとより、金型製作に影響する精度リスクを回避する上でも欠かせない処理となっておりますので、是非とも最新の表面改質処理をお試しください。

プラズマ専用工場の完成と処理装置増設
2023年4月、BPN専用の新工場(BPプラズマセンター)が完成しました。
この工事と同時に新炉を導入しており、BPN炉6台、炉数合計12基と1日で10tを越す処理量までに増やしました。これにより超大型専用バッチ、鏡面専用バッチと週内での対応を増やす予定であります。納期等でお困りの製品あれば気軽にお問合せ下さい。
■ご検討中のお客様へ■
処理温度
BPN処理は最新のBPプラズマ窒化技術を用いた窒化処理で、色調変化は極めて少なく、高硬度で耐摩耗性と耐食性に優れる緻密な窒化鉄(Fe4N)を広範な金型材料に形成させる最新の窒化プロセスです。
350~600℃と幅広い処理温度領域を有し、窒化層の厚みを数値的に制御することができます。なおBPN処理のベース処理温度は400℃以下です。
当プロセスはガスや塩浴処理と比べ炭素排出量が低いのも特徴で、工程の低炭素化を図る窒化技術です。
精度(+ゼロオプションあり)
BPN処理は処理温度が低いゆえに変形リスクは小さく、窒化膨張も100ミリ径に対して0.005ミリ以下の変化で処理されます。*膨張率は鋼種、加工面積により違いがあります*
当社では窒化膨張をゼロ付近に抑える処理オプションも展開しており、変寸を嫌がる場合はご相談ください。
対応鋼種
金型や機能部品等で採用されている合金鋼全般、炭素鋼及びSS材、鋳鉄、ステンレス鋼に対応しております。特にステンレス鋼へは、表層に窒化クロムの化合物を析出させずに高硬度の窒化鉄を5~30ミクロン形成させ、本来持つ耐食性能を損なうことなく耐久性を改善させるのが特徴です。
外観
今もまだ窒化処理後磨き直してますか?
ガス窒化等の化成反応と違いエッチング効果で自浄するプラズマ処理なので、白濁、窒化の厚みムラ、バラツキ症状はなく均一な窒化層を表面に形成させます。
また面粗度の変化が少なく鏡面でも僅かに曇る程度なので、研削加工面では光沢、色調の変化を確認できないレベルで仕上がります。
曇ってないけど窒化はされてるの?窒化が浅いのでは?などご質問もありますが、外観性は良好にて確りと窒化は入っておりますのでご安心ください。処理品の外観は最終ユーザー様に納品する際の差別化にもなりますので、窒化選びの選択肢に外観要素もお加えください。
※仕上がりは鋼類によってかわることがります※
鏡面&シボ
直近では鏡面&シボに特化したBPN-M、BPN-A処理の受注を始めており、こちらは処理前後での面粗度変化量を極小にした仕様にて、処理後の手直しがほぼ不要となります。鏡面とシボ面の強度を上げたい場合にはご検討ください。
あらゆる形状に
BPN処理は旧来イオン窒化プロセスとは違う制御技術ですので、過熱による溶融、変形、肌荒れのリスクはなく、また形状を選ばずに加工の細部にまで処理されます。ガス窒化で対応するような複雑形状でも、ほぼ問題なく隅々まで処理がはいるプラズマ技術です。
補修
BPN処理後の溶接補修はガス窒化後の補修と比べると相当良好です。しかし、窒化品への溶接では溶接スキルに頼わざるを得ない部分も多く、窒化品への溶接に慣れたレーザー溶接業者などに依頼するのも選択肢の一つと存じます。
溶接補修がしやすい窒化をご希望の際は”BPNーM/BPN-A処理”をご採用下さい。
離型性、馴染性
BPN処理後の外観は基本的には処理前の状態で仕上がるのが特徴で、化成反応による曇り、くすみ等で表面を変質させません。PL部が健全な表面を維持していることで、窒化処理後の症状の一つ、初期離型不良の心配がなくなります。特に大型になれば窒化処理直後の表面メンテナンスは面倒な手間で、この部分が省けて、そのまま馴染よく成形で使用することが可能なのはBPN処理ならではです。
500、600㎜を越す大型サイズの金型での光輝窒化を短納期で対応できるのはBPNのみです。
環境対応
高精度な金型や金属部品の多くは輸出されておりますが、輸出の際の環境物質対応項目には各種表面処理も含まれており、含有成分が厳しく制限されております。BPN処理工程ではそうした環境物質に抵触する媒体、化学反応を使用しておりませんので安心してご採用頂けます。また処理後の成分についてもchemCHERPA等で対応しております。
BPN処理 よくあるご質問
■ BPNとはイオン窒化?
Q.パルスプラズマBPN処理は、従来のイオン窒化と何が違うのですか?
イオン窒化とプラズマ窒化は、基本的に同じ処理原理を指します。減圧した窒素系ガス中でグロー放電を発生させ、活性化した窒素を金属表面に供給・拡散させる表面硬化技術です。「パルスプラズマ窒化」は、その放電をパルス電源で制御する方式を指します。
違いの中心は、放電と温度をどこまで精密に制御できるかにあります。
従来の直流放電方式(イオン窒化)では、形状や処理条件によってエッジ部への電流集中、穴・溝内部での局部過熱、アークによる表面損傷、また白色層と呼ばれる化合物層の過剰な形成も課題となる場合がありました。
BPNは、BPパルスプラズマと高度な装置制御を組み合わせた最新プラズマ窒化技術ですので、正負のパルスを用いた放電制御に加え、プラズマ出力・加熱・冷却・ガス供給を適切に自動管理することで、局部過熱や異常放電を抑え、安定した窒化層の形成を図ります。材質や用途に合わせて窒化条件を最適化し、化合物層の形成抑制、寸法精度や外観品質の維持にも対応します。
複雑形状や穴・溝内部の付き回りについても、形状・寸法・処理条件を確認したうえで、均一な処理を目指した仕様をご提案します。
過去にイオン窒化で過熱・変寸・表面損傷などを経験されたお客様も、ぜひご相談ください。現在の要求品質に合わせて、BPNの適用をご検討いただけます。
■ 納期について
炭素鋼など軟窒化を必須とする鋼材は週2回以上の実施で翌日出荷。
P20系、P21系、ダイス鋼、ハイス、ステンレス鋼等は毎日処理で翌日出荷。
※精度目的、耐久目的等で日程が変わる事もあります
いずれにしても最短納期での対応といたします。
■ 対応可能なサイズ
角形状の場合MAX1700×900×300までを目安に、丸形状の場合MAXΦ1000×1800が目安となっております。800×800㎜までの大型サイズの処理品も基本は毎日処理と同じ対応で動きます。よって短納期で対応可能ですのでお見積の方をお待ちしております。
■ 耐食性について
低炭素鋼ではFe3N(ε)を構造用合金材料ではFe4N(γ’)を形成させるので、耐摩耗性はもちろんのこと、耐食性は母材素地より優れている窒化鉄が得られます。ステンレス系の材料では表層にクロムと窒素の化合物の析出がない窒化層を形成させるので、ステンレス素材の耐食性能を維持したまま表面を硬化させます。
なお焼入れ済のステンレス鋼の耐食性については、焼入れ条件等の影響を受けますので事前にお問い合わせください。
■カジリについて
窒化後のカジリのご相談は多く、窒化をしたのになぜ?という点です。
このご相談の多くは無潤滑環境での摺動ケースがほとんどです。窒化硬度により耐摩耗改善は顕著ですが、無潤滑での金属同士の摩擦抵抗は大きく、表面摩耗と共に徐々に悪化しカジリとなります。
当社では無潤滑摺動を窒化のみで対応する場合には、窒化層をより硬くする特別な技術”BPN-G“で対応する条件も有しておりますので、その際はご相談ください。
この辺の技術的な内容についてはお気軽にお問い合わせください。
当社の処理品の70%が金型関連となっており、作業担当者が金型部位、金型材料に関する知識をもって作業に従事しておりますのでご安心ください。
金型や機能部品にも業界別での傾向や仕様(耐摩耗、耐食、離型、外観性など)があり、当社ではそれぞれの立場でご提案をすることがができますので、お気軽に当ホームページのお問い合わせをご利用ください。
ステンレス関連の機能部品(量産品等)には多く採用されており、特殊な付加価値を持たせて価値を引き上げるお手伝いをさせて頂いております。
当社ではお客様の細かな要求品質にも対応すべく様々な関連装置も完備しておりますので、意匠に関わる商品(ナイフ製作、キャンプ用品、モータースポーツ等)などにも採用実績があります。色々とお試し頂ければ幸いです。
■ お見積について
お見積のご依頼についてですが、基本は図面をお送り頂くことになります。図面はFAXでも構いませんしメールでも構いません。
メールのやり取りについては、当社ホームページのお問い合わせにてお見積希望の旨ご送信ください。宛先をメールでご返信させて頂きます。
■ 設計に関わるお客様へ
加工図面のお持ち込み、ご相談を多く頂きます。
例えば10年以上前など古い図面で指定されている仕様書は、当時の加工技術がベースになっているのは当然なのですが、今はそうした古い仕様を再現する方がコストアップしてしまう場合があるのが実情です。
そうした事を避けるべく、今現在の技術を取り込むことで、前後加工、仕上げ加工等が大きく省けるケースも多くみられます。特に表面処理は最後の工程でもあります、処理精度等含めご提案をすることでお役に立てると存じますので、お気軽にお問い合わせください。